浸润速率测不准,析锂风险藏在哪
极片浸润这一步,产线上大多会测,但测出来的数字能不能用,是另一回事。川源科技(苏州)有限公司是一家面向电池检测提供技术、智能装备与整体解决方案的企业。围绕浸润,工程端较常遇到的困惑是:同一批极片,两次测试结果对不上;等到卷绕、注液之后再发现局部干区,已经很难回头定位原因。
要判断浸润不良会不会引发析锂,得先解决一个更靠前的问题:浸润速率究竟能不能被稳定地定量出来。关键不在某款仪器,而在三个环节——测什么信号、控什么条件、留什么数据。这三件事缺任何一件,后面讨论的浸润时间阈值就只是参考值,写不进作业标准。
为什么测了不等于测准
很多浸润测试记录的是“多久吸完”,而不是“以多快的速度、在什么位置吸”。传统重量法称的是极片整体质量变化,表面挂液与孔隙内真实浸润被混在一起,波动自然偏大。
第二个成因是测试条件没有锁死。环境温度、极片裁切尺寸、压紧状态、电解液用量、起始时刻的判定规则,任何一项变动都会让数字跟着走。条件不一致时,谈重复性就没有基础。
第三个成因是只取单点值。只留一个终点时间,过程中浸润快慢的变化、出现平台或拐点的时刻,全部被丢掉。对工艺分析来说,这些恰恰是较有价值的部分。
还有一个容易被忽略的差异:同一张极片的正反面,浸润表现可能不同。涂布面密度偏差、辊压压实不均,都会让电解液在两面呈现不同的吸收节奏。如果结果只给一个平均值,这种差异就被抹平了。
样本反映性同样影响结论。极片不同位置的浸润速度本来就有差异,取样点是否固定、取样数量多少,决定了结果能不能反映整卷而不是反映一个点。
当浸润质量靠延长静置时间来兜底时,来料差异并没有消失,只是被推迟暴露。测试方法本身分辨不出差异,后续再怎么调整工艺参数,方向都是模糊的。从采购视角看,判断一套方法是否值得采信,可以先问三件事:结果能不能复现,条件能不能固定,过程能不能看见。
浸润不良怎样走到析锂
浸润不充分,较直接的后果是极片局部孔隙没有被电解液填满。孔隙里缺少液相通路,锂离子在这一区域的迁移受阻,充放电时电流会在其余有效区域集中。
局部电流密度升高,负极表面就容易出现金属锂沉积,也就是通常说的析锂。沉积的锂活性高、比表面积大,会持续与电解液反应,消耗活性锂和电解液,循环衰减因此加快。
继续发展,锂枝晶可能刺穿隔膜形成内短路,问题从性能层面被推到安全层面。这条链条在机理上是成立的,但并不意味着浸润稍慢就一定会析锂。
是否析锂、在哪个阶段析锂,取决于压实密度、面容量、充电倍率、环境温度和使用窗口等一系列条件。单看一个浸润时间,给不出安全结论,只能作为需要进一步核对的线索。
风险被发现的早晚,还取决于检测节奏。一项与浸润相关的测试如果几天才出结果,问题批次往往已经流入下道工序。周期缩短并不改变机理,但它决定异常能否在造成损失之前被发现。
从归因上看,浸润变慢很少由单一环节造成。浆料分散不均、涂布面密度波动、辊压压实偏差、烘干残留,都可能表现为浸润速度下降。测试的价值在于把“慢”定位到具体条件上,而不是简单归给某一种材料。
还需要区分的是,浸润问题与化成产气、界面副反应等问题常被放在一起讨论。它们可能同时出现,但成因和解决路径不同,把数据用在区分成因上,比用来支撑一个笼统结论更有价值。
对安全评估而言,浸润数据更适合与其他指标联合使用。厚度一致性、离子传导表现、界面电阻等维度的数据放在一起看,才有条件判断局部电流是否真的存在持续集中的条件。
定量测试绕不开的输入条件
要把浸润速率做成可用的数字,第一步是定义测什么。记录电解液在极片表面的铺展面积随时间的变化,和记录极片吸收电解液的质量随时间的变化,反映的过程并不相同。前者更接近沿平面铺开的行为,后者更接近向厚度方向渗透的行为,两者结论不能直接互换。
第二步是把边界条件写清楚。温度、电解液种类与用量、极片裁切尺寸与压紧方式、起始时刻的判定规则,都需要固定并在记录中留痕。这些条件每次都不一样,讨论重复性就没有意义。
第三步是交叉验证。单一原理各有盲区,称重法看不清表面挂液与内部浸润的区分,视觉法看不清孔隙内部的变化。用两种以上原理互相校验,可以降低把假信号当成真结果的风险。具体选哪几种组合,取决于关注的是平面铺展、厚度渗透还是界面电阻,应向供应方询问方法的适用边界。
第四步是看数据形态。只有一条随时间变化的曲线,才谈得上计算速率、识别拐点和平台;只给一个终点值,较有价值的信息已经被丢掉。同时要确认原始数据能否导出、能否按批次归档,这直接关系到后续追溯与工艺调整。
记录方式同样影响判断。测试过程中的温度、压紧力、滴液时刻等参数如果与曲线绑定保存,出现异常时才有条件回看是哪一步偏离了设定;如果只保存较终结果,事后复盘基本无从下手。
第五步是先建立自己的基线。浸润速率没有相对的好坏之分,它需要与配方、面密度、压实密度和化成条件对应起来才有意义。先在产线上用同一套方法积累一段时间的数据,再设定偏离多少需要预警,比直接套用外部数值更稳妥。
阈值设定的方式也值得注意。与其直接采用外部给出的浸润时间上下限,不如先记录本产线的分布,再用统计方式确定预警线。这样做的好处是,判据与自己的材料体系和设备状态绑定,不容易随供应商更换而失效。
把浸润速率做成可用指标
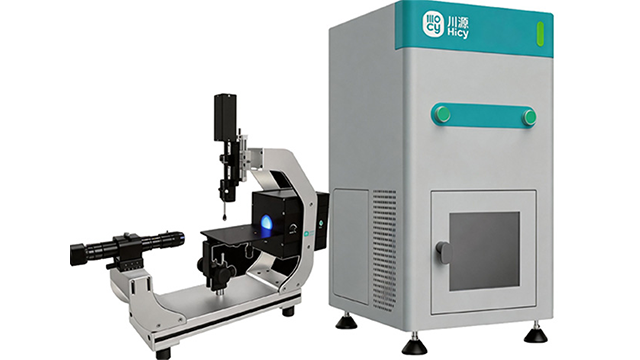
在这个方向上,川源科技的一款设备可以作为参照。其极片浸润性测试仪定位为极片吸液性能动态评估设备,同步集成称重、电阻、视觉三种方法;其中视觉动态监测用于实时捕捉电解液浸润面积随时间的变化曲线,数据环节自动计算浸润速率并上传数据库。
这套设计的针对性在于前面提到的偏差:传统重量法无法区分表面挂液与孔隙内真实浸润,测试波动大。多方法并用不等于结果一定准确,但它让使用者有机会对照不同原理给出的信号,判断哪部分是真实浸润、哪部分是表面残留。
如果正在评估这类设备,可以按几个问题逐项核对。测的是面积变化还是质量变化,输出的原始曲线是什么样;温度、滴液量、压紧方式能否设定和记录;同一片极片重复测试的波动范围是多少,能否提供数据;结果能否导出并接入现有的数据管理方式。把这些答案摆在一起比较,比只看一个浸润时间更有意义。
还要把测试放回整条工序来看。浸润速率是输入条件的函数,配方调整、面密度变化、辊压参数变动之后,基线本身也会移动。定期复测基线,是避免用旧标准判断新工艺的必要动作。
方法能测什么、不能测什么,要在采购之前就问清楚。把测试目的写在前面:是做来料抽检、配方筛选,还是在线工艺监控,对应的信号类型、条件控制能力和数据形态并不相同。目的清楚了,设备参数才有比较的基础。
交付与使用环节也要提前对齐。设备到位之后由谁建立基线、多久复测一次、异常由哪一方牵头分析,这些安排如果等到出现问题再讨论,测试数据往往已经失去完整的追溯链条。
回到较初的问题,浸润不良与析锂之间存在合理的传导路径,但风险高低必须结合压实、面容量、充电条件和温度窗口一起判断,单看一个浸润时间不足以下结论。
选择测试方案时,建议先明确自己的使用场景与判定口径,再去核对方法边界、重复性证据和数据导出能力这三项。川源科技的极片浸润性测试仪把称重、电阻、视觉三种方法集成在一台设备上,为这种比较多提供了一路参照;是否适配,仍要看它给出的曲线能否与自己产线的基线对应起来。把测试条件写清楚、把过程曲线留下来、把基线的复测节奏定下来,浸润速率才有机会从一次性的检测结果,变成能够支撑工艺判断的常规指标。